2026-09-19
Сколько на самом деле стоит промышленная установка ионного обмена в 2026 году, если вы планируете запуск завода в условиях санкционного давления и волатильности рубля? Это вопрос, который сегодня заставляет нервничать главных инженеров от Татарстана до Приморья. Рынок перевернулся с ног на голову: то, что вчера считалось «бюджетным решением», сегодня может стать черной дырой для операционного бюджета из-за стоимости регенерации и дефицита запчастей.
Давайте будем честны: красивые брошюры поставщиков часто скрывают реальную картину. Я видел проекты, где оборудование простаивало месяцами просто потому, что никто не учел специфику российской воды и климата при проектировании узла подготовки реагентов. Цена установки — это лишь верхушка айсберга. Настоящие деньги вы начнете терять через полгода эксплуатации, если ошибетесь с выбором смолы или конструктива колонн.
Вы могли заметить странный тренд: стоимость оборудования растет быстрее инфляции. И дело тут не только в курсе валют. В 2025–2026 годах рынок промышленного водоочищения в России столкнулся с эффектом «двойного удара». С одной стороны, европейские гиганты вроде Purolite (теперь часть DuPont) и Lanxess фактически ушли или работают через сложнейшие цепочки посредников, взвинчивая цены на ионообменные смолы до небес. С другой — отечественные производители, пытаясь заместить импорт, резко подняли ценники на фоне ажиотажного спроса.
Теперь о цифрах, которые вам вряд ли скажут менеджеры по продажам при первой встрече. Базовая промышленная установка ионного обмена средней производительности (около 10–15 м³/час) в конфигурации «под ключ» в начале 2026 года обойдется предприятию от 4,5 до 7 миллионов рублей. И это без учета стоимости монтажа и пусконаладочных работ (ПНР), которые сейчас стоят почти столько же, сколько само «железо».
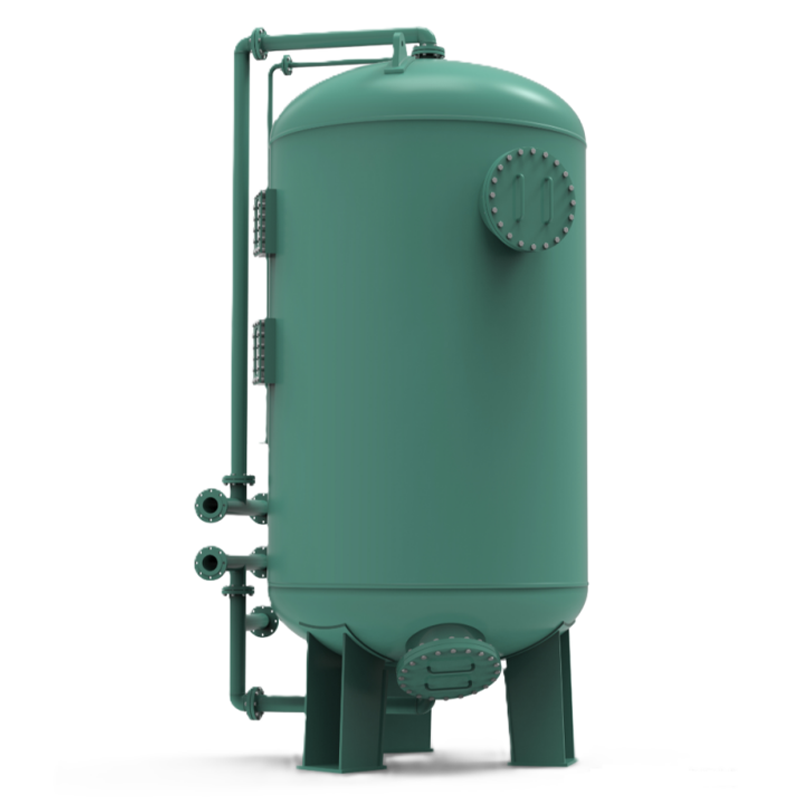
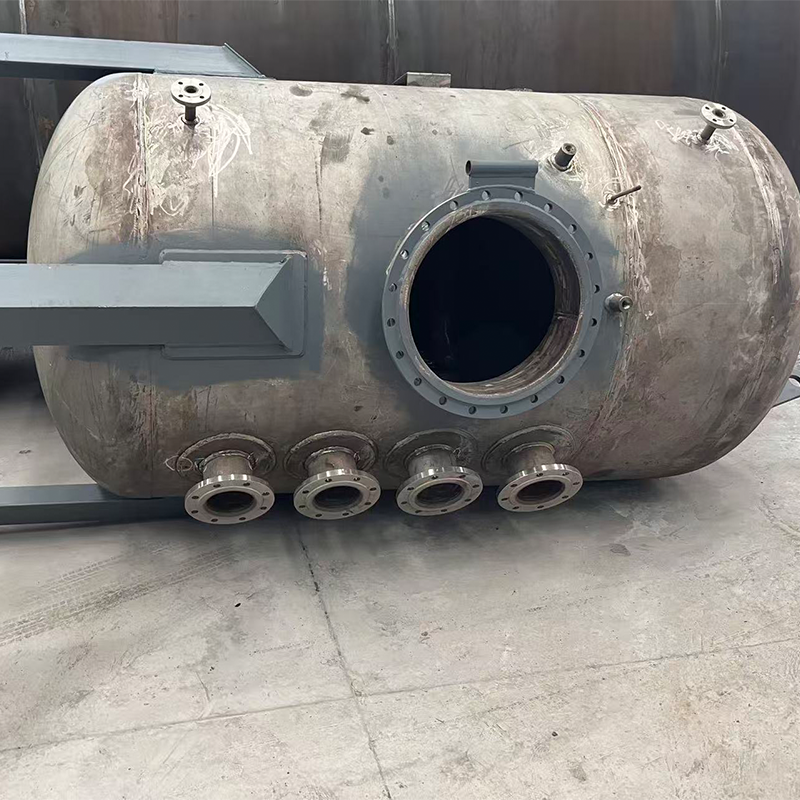
Почему такой разброс? Все дело в материалах корпуса. Если вам предложат установку за 3 миллиона — присмотритесь. Скорее всего, это стеклопластик низкого качества, который в условиях сибирских морозов или агрессивной химии на складе реагентов даст трещину через год. Стальные корпуса с антикоррозийным покрытием EPDM или футеровкой — вот стандарт, за который приходится переплачивать, но который окупается отсутствием аварийных простоев.
Здесь я должен высказать мнение, которое многим не понравится. Мы все слышим лозунги о том, что российские аналоги ничем не хуже западных. На практике? Не всегда. Да, корпуса научились варить отлично. Автоматика тоже подтянулась — контроллеры Clack Valve все еще доступны, а их китайские копии работают стабильно. Но самое слабое звено — это сама смола.
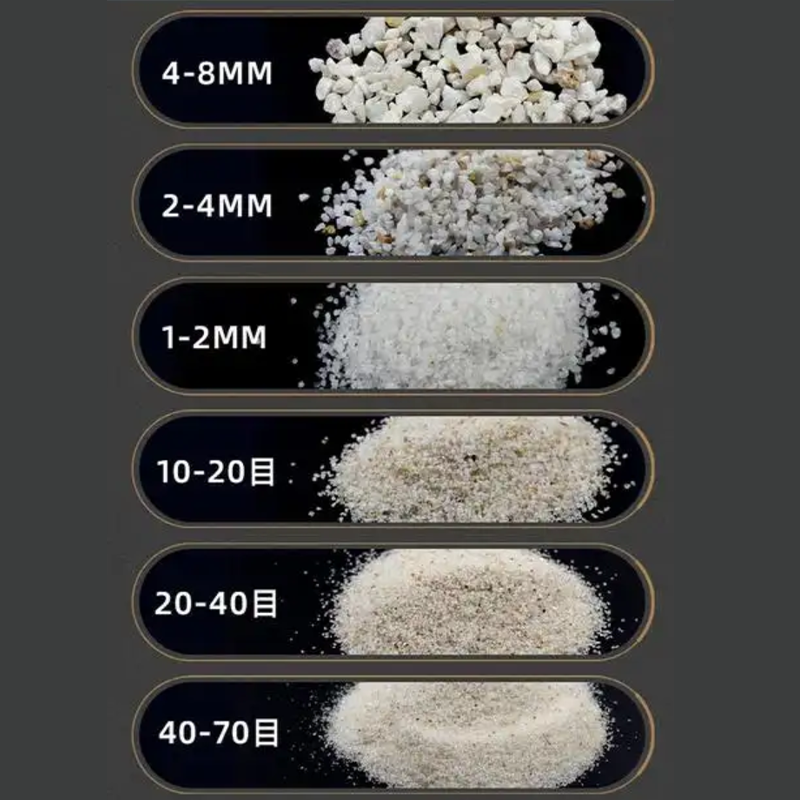
Российские ионообменные материалы за последние два года сделали рывок, но есть нюанс: механическая прочность. В высокоскоростных фильтрах, где поток воды превышает 30 м/ч, некоторые отечественные гранулы начинают дробиться уже к концу второго года работы. Это ведет к росту гидравлического сопротивления и потере рабочего объема. Вы платите меньше при покупке, но теряете больше на частых заменах загрузки и простоях линии.
Еще один момент, о котором молчат: совместимость реагентов. Старые установки проектировались под импортную соляную кислоту и щелочь определенной чистоты. Переход на реактивы марки «Ч» российского производства иногда приводит к «отравлению» смолы тяжелыми металлами, которые в наших кислотах содержатся в больших количествах. Результат? Емкость фильтра падает на 20% уже через три месяца. Никто не хочет признавать эту ошибку publicly, но она есть.
Чтобы вы не попали впросак при согласовании бюджета с директором, давайте разберем структуру затрат. Запросив коммерческое предложение на промышленную установку ионного обмена, требуйте детализацию. Иначе вам продадут «кот в мешке».
Отдельная статья расходов, которую часто забывают — это система канализации стоков регенерации. Экологические штрафы в России ужесточились. Сброс кислых или щелочных стоков без нейтрализации теперь грозит остановкой предприятия. Заложите в смету блок нейтрализации сразу, иначе потом придется демонтировать половину цеха, чтобы его встроить.
Взгляните на эти цифры. Они основаны на реальных кейсах заводов в Центральной России за последний квартал 2025 года.
| Параметр | Бюджетный вариант (Китай/Локал-эконом) | Премиум сегмент (РФ-Топ / Остатки Европы) | Комментарий эксперта |
|---|---|---|---|
| Стоимость оборудования (млн руб.) | 3.2 – 4.0 | 6.5 – 8.5 | Разница в цене нивелируется за 18 месяцев |
| Расход соли/кислоты на цикл | +15% к норме | Оптимальный | Дешевые смолы требуют больше реагентов для регенерации |
| Срок службы смолы (лет) | 2 – 3 | 5 – 7 | Замена смолы — это простой линии на 3-5 дней |
| Вероятность отказа автоматики | Высокая (нет ЗИП) | Низкая (склады в Москве) | Простой из-за сгоревшей платы стоит дороже самой платы |
| Гарантия на корпус | 1 год | 3–5 лет | Коррозия не ждет окончания гарантии |
Как видите, попытка сэкономить миллион на старте может вылиться в потерю трех миллионов на эксплуатации и ремонтах. В текущих реалиях надежность стала важнее первоначальной цены.
Теория хороша, но что происходит на стройплощадке? Монтаж промышленной установки ионного обмена в России — это отдельный вид искусства. Особенно если ваш завод находится за Уралом.
Первая проблема — логистика габаритных грузов. Колонны диаметром более 2 метров часто невозможно провезти обычным тралом из-за ограничений по ширине дорог в регионах. Приходится заказывать спецтехнику или разбивать установку на секции для сборки на месте. Это увеличивает стоимость доставки на 20–30% и сроки монтажа на две недели.
Вторая проблема — человеческий фактор. Квалифицированных монтажников, умеющих работать с кислотостойкими трубопроводами и правильно нагружать смолу (без образования воздушных пробок), катастрофически не хватает. Частая ошибка: смола загружается «на глаз», без учета коэффициента расширения. Зимой, при низкой температуре воды, объем смолы меняется, и если запас не оставлен, колонну может просто разорвать изнутри.
Кстати, о зиме. Я настоятельно рекомендую предусматривать обогрев помещений водоподготовки. Даже если производство теплое, вода на входе может быть ледяной. Вязкость растворов регенерации при температуре ниже +5°C резко возрастает, эффективность промывки падает, и смола не восстанавливает свою емкость. Вы получаете недомытую воду, которая портит котлы или технологический процесс. Простой тепловой пушки стоит копейки по сравнению с ремонтом теплообменников.
Нельзя игнорировать и бюрократию. Получение разрешения на сброс сточных вод стало сложнее. Росприроднадзор теперь требует непрерывного мониторинга состава стоков. Установка ионного обмена генерирует специфические стоки с высоким содержанием солей жесткости, хлоридов или сульфатов (в зависимости от типа регенерации).
Если вы проектируете систему сегодня, обязательно заложите возможность модернизации под схему «нулевого сброса» (ZLD) или хотя бы под глубокую очистку перед сбросом в городскую канализацию. Требования могут измениться завтра, и переделывать систему будет дороже, чем сделать запас прочности сейчас.
Рынок наводнен предложениями. Как отличить профессионалов от перекупщиков? Вот мой личный алгоритм проверки, который я использую при аудите проектов:
И еще один совет: не гонитесь за полностью автоматизированными системами, если у вас нет штата грамотных КИПовцев. Иногда простая механическая автоматика надежнее сложного программируемого контроллера, который может «глючить» от скачков напряжения в российской сети.
Глядя в кристальный шар индустрии, я вижу несколько тенденций на ближайшие пару лет. Во-первых, произойдет окончательное разделение рынка на «дорогой надежный сегмент» для стратегических предприятий (нефтегаз, энергетика, пищепром) и «бюджетный Китай» для некритичных производств. Среднего класса практически не останется.
Во-вторых, мы увидим бум на системы рециркуляции регенерационных растворов. Экология станет драйвером №1. Те, кто научится возвращать соль и кислоту в цикл, получат огромное преимущество в себестоимости.
В-третьих, цена на промышленную установку ионного обмена стабилизируется только к концу 2026 года, когда отечественные производители смол выйдут на проектные мощности и смогут закрыть 60–70% внутреннего спроса. До этого момента волатильность сохранится.
Подводя итог: покупка системы водоподготовки сегодня — это инвестиция с высоким риском, но и с высокой отдачей при правильном подходе. Не смотрите на ценник в прайс-листе. Смотрите на TCO (совокупную стоимость владения). Считайте расходы на реагенты, электричество, замену смолы и возможные простои. Только так вы поймете реальную цену вопроса.
И последнее: не бойтесь задавать неудобные вопросы поставщикам. Спрашивайте про слабые места их оборудования. Если менеджер говорит, что недостатков нет — он либо врет, либо некомпетентен. В инженерии идеальных решений не бывает, есть только компромиссы, которые нужно понимать заранее.
Источники информации и данные по рынку:
Аналитика рынка водоподготовки РФ 2025 (Water.ru)
Новые экологические нормы сброса стоков 2026 (EkoProm News)
Отчет по локализации производства ионообменных смол (HimTech)
Особенности зимнего монтажа промышленного оборудования (StroyExpert)